
钛材进入超声波设备领域,最核心的载体就是钛锻件。作为一种以锻造成型方式生产的钛及钛合金制件,钛锻件内部组织致密、纤维流线连续,能够在高频振动工况下保持稳定的结构表现。对于超声波换能器、变幅杆、工具头等核心部件而言,材料的均匀性直接决定能量传递效率,这也是越来越多设备制造企业将钛锻件作为基础用材的原因。本文围绕超声波设备专用钛锻件,从材料特性、定制流程到选购要点,做一次系统梳理。
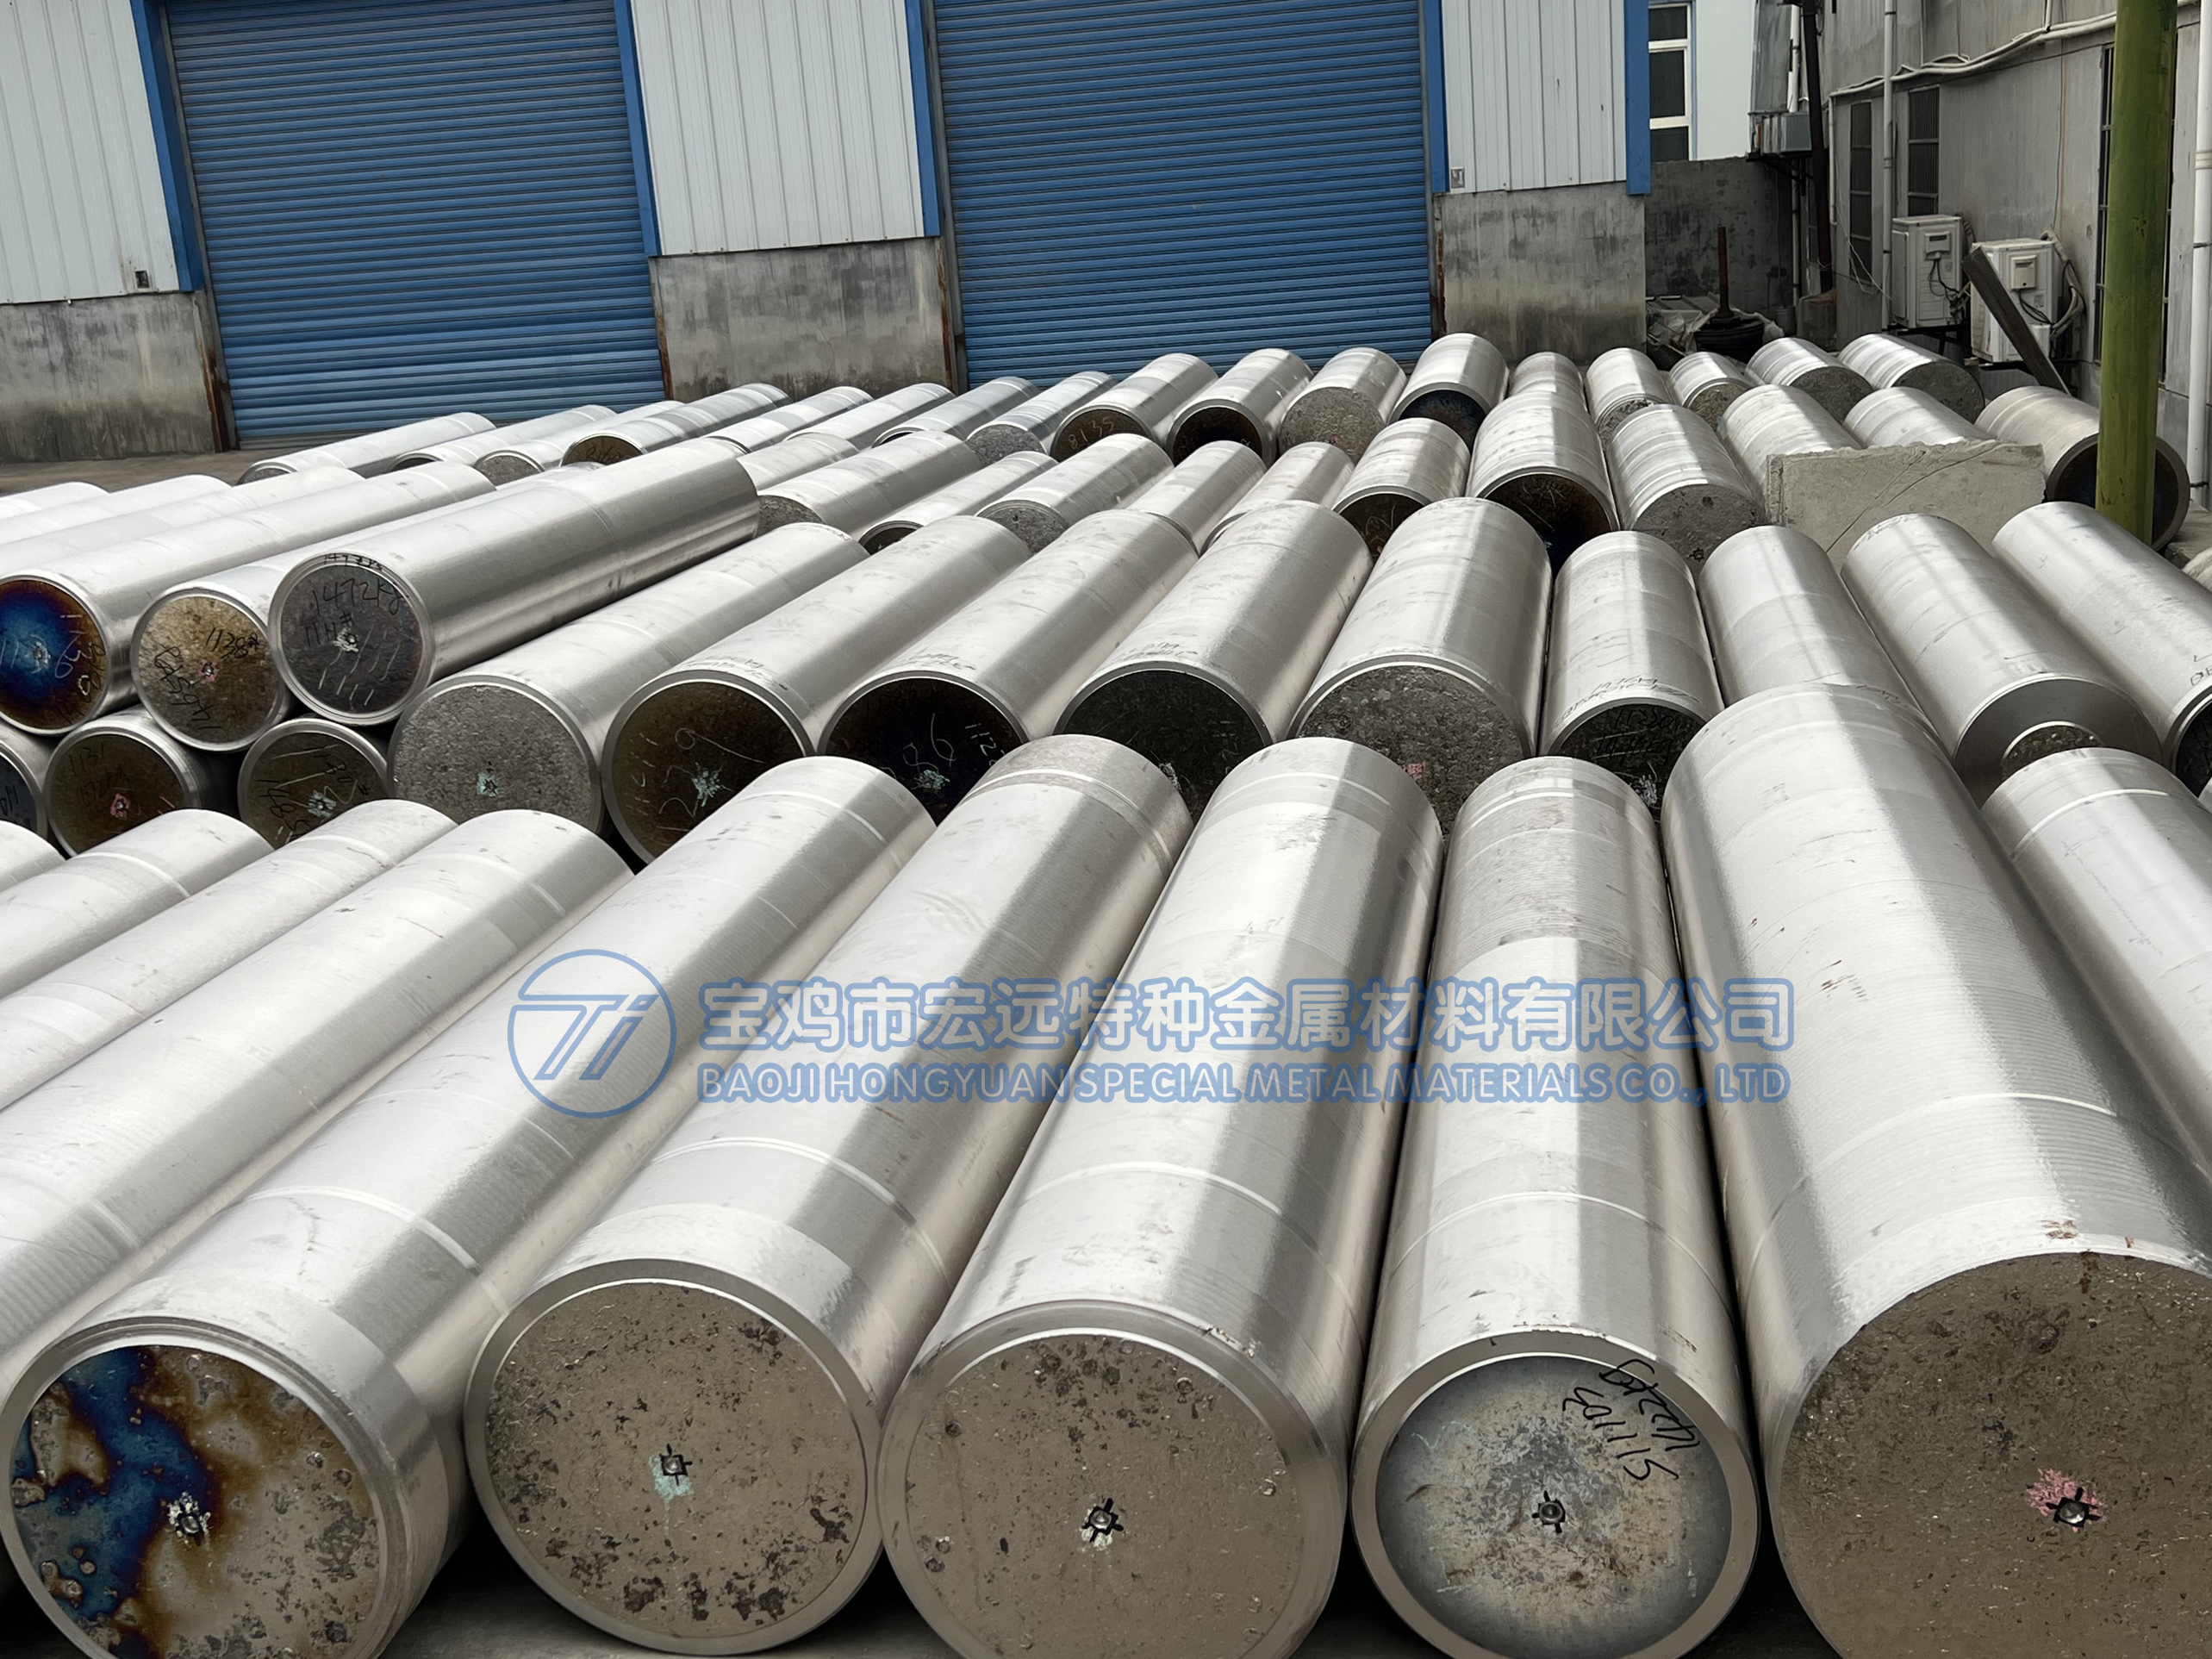
一、为什么超声波设备偏爱钛合金锻件
超声波设备的工作原理,是通过换能器将电能转化为高频机械振动,再经由变幅杆放大振幅,传递到工具头完成加工或清洗作业。这一过程中,振动部件每秒要经历上万次的高频往复运动,对材料提出了三方面要求。
第一是弹性模量适中。钛合金的弹性模量约为钢的一半,在相同结构尺寸下,振动部件可以获得更大的振幅放大系数,能量传递损耗更小。第二是疲劳强度高。钛锻件经过锻造变形后,内部晶粒沿流线方向有序排列,抗疲劳性能明显优于普通铸造件,能够承受长期高频振动而不易开裂。第三是密度低、耐腐蚀。钛的密度不足钢的百分之六十,可以降低振动系统惯性负载;同时在接触水基清洗液、弱酸弱碱介质的工况下,钛表面自然形成的氧化膜具备良好的钝化性能,长期使用不易腐蚀。
目前超声波设备常用的牌号以TA2工业纯钛为主,部分承载要求更高的结构会选用TC4钛合金。TA2塑性好、可焊性强,适合制作清洗机振动部件;TC4强度高,适合制作大功率设备的连接结构件。
二、专用钛锻件的定制流程解析
非标定制的钛锻件,通常要经过以下几个环节。
需求确认阶段,需要明确锻件的牌号、规格尺寸、批量数量以及使用工况。以超声波变幅杆为例,需提供法兰直径、谐振长度、连接螺纹参数等信息,工况说明越详细,生产方案的匹配度越高。
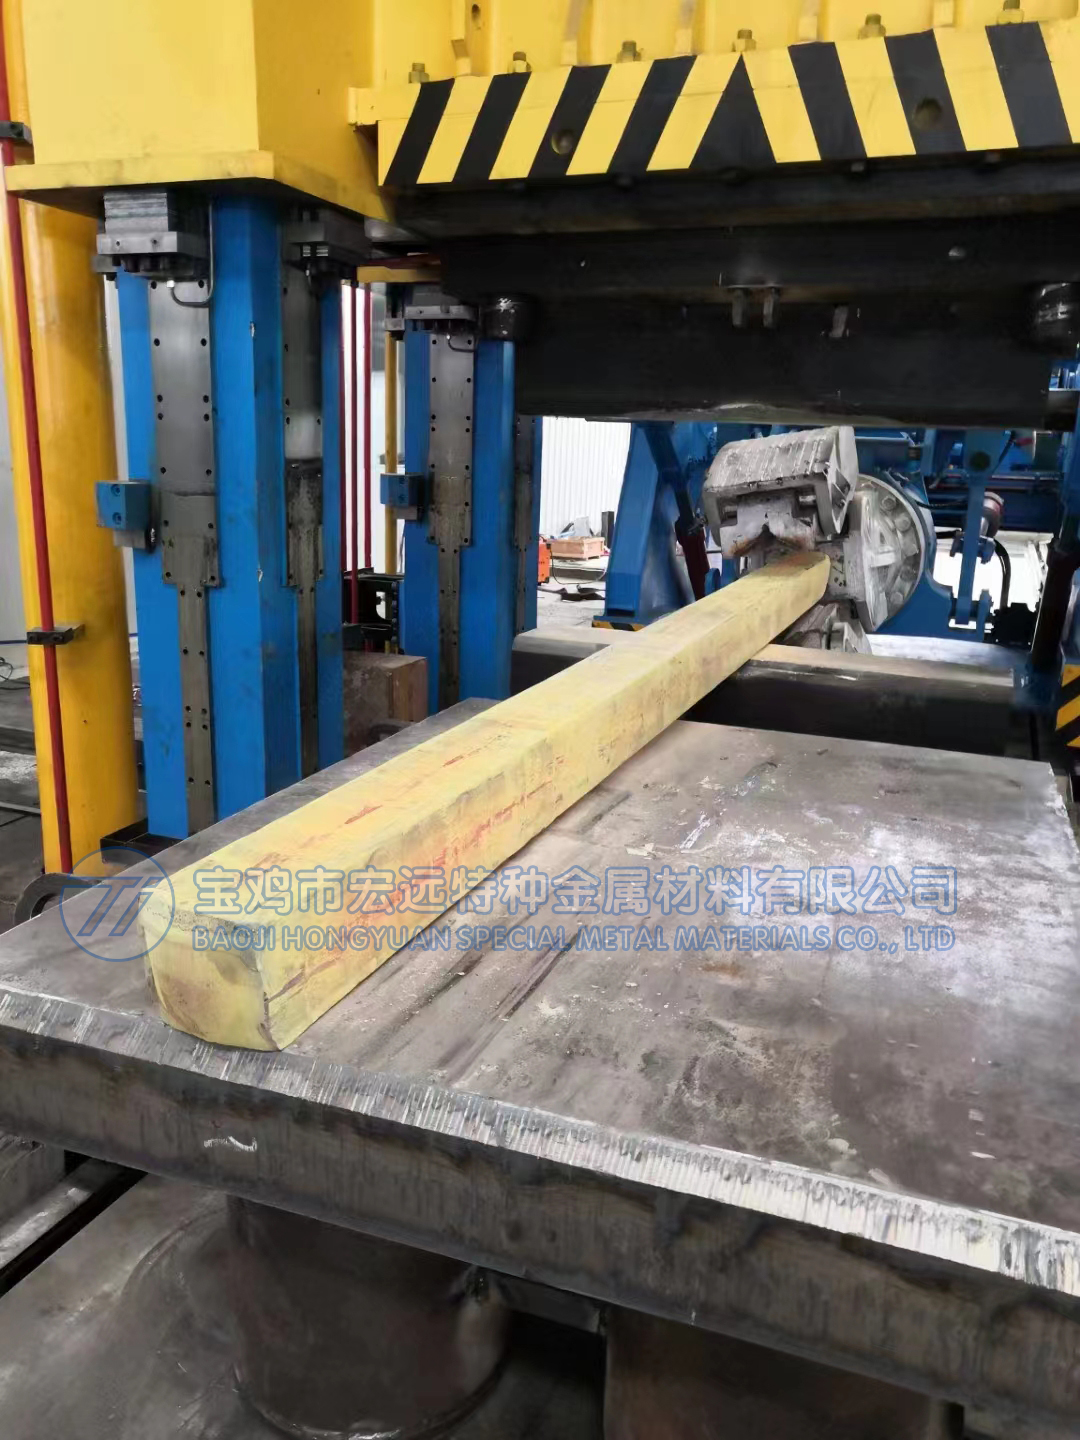
方案适配阶段,生产厂家会根据锻件形状复杂程度和截面变化情况,确定锻造工艺路线。截面变化大的异形件,通常需要多火次锻造成型,控制每次加热温度与变形量,避免组织过热或变形不均。
生产制造阶段,涵盖熔炼、锻造、热处理、精加工等工序。钛合金锻造温度窗口较窄,一般控制在相变点以下一定范围,采用液压机缓慢施压成型,有利于内部组织充分再结晶。锻造完成后还需经过退火处理消除内应力,再进行超声波探伤和尺寸检测。
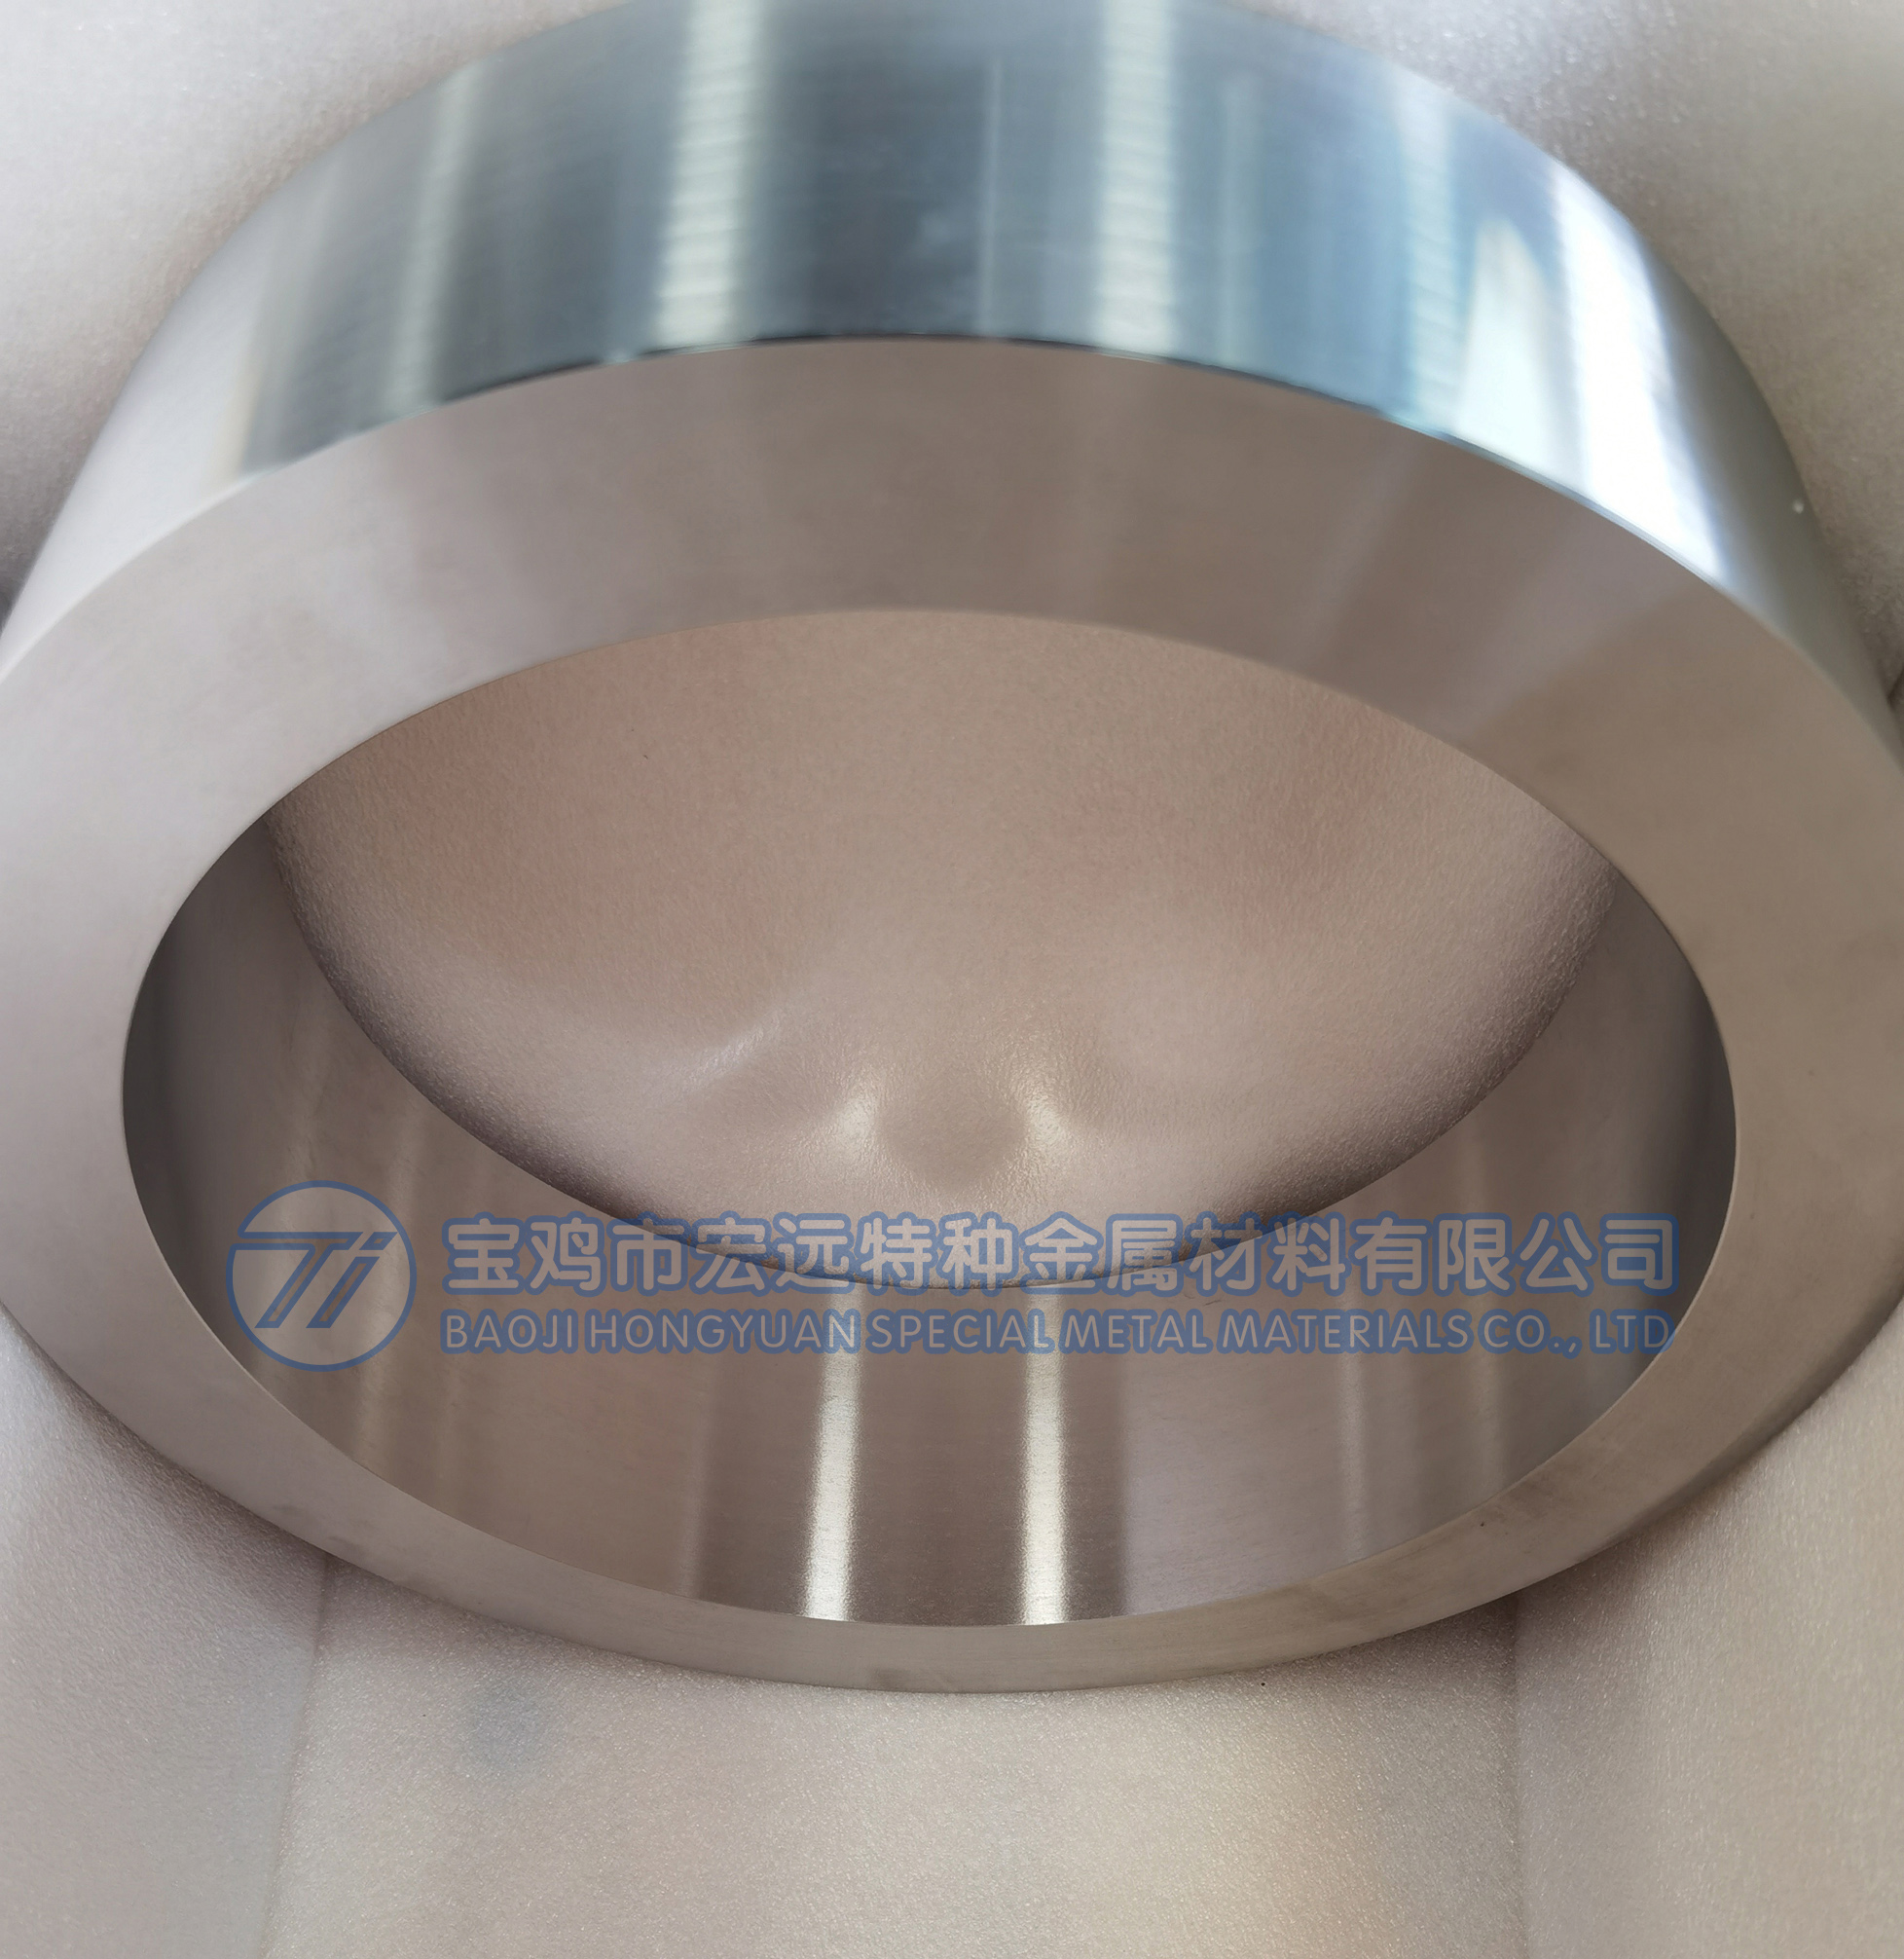
交付验收阶段,客户可以要求提供材质证明、力学性能报告和探伤记录,确认批次一致性后再投入装配。
三、选购钛锻件的常见误区
误区一:认为所有钛材都一样。不同牌号的钛合金成分与性能差异明显,TA1与TA2的氧含量标准不同,直接影响强度与塑性表现,选材时应结合工况确认牌号,而非只看价格。
误区二:忽视锻件与铸件的区别。铸造件内部可能存在疏松、气孔等缺陷,在高频振动下容易成为疲劳源。锻件经过塑性变形,组织致密度高,长期振动工况下可靠性更好。
误区三:只看尺寸精度不看内部质量。锻件的外形尺寸可以通过机加工保证,但内部组织均匀性取决于锻造工艺水平,验收时应关注探伤报告和低倍组织检查结果。
误区四:忽略批次一致性。设备批量装配时,若不同批次锻件的成分、性能存在波动,可能导致振动系统谐振频率漂移,影响整机性能稳定性。
四、实操避坑要点
一是提前确认生产链路。具备熔炼、锻造、精加工一体化能力的厂家,各工序衔接可控,批次质量更稳定;依赖外协加工的模式,工艺标准难以统一。
二是明确验收标准。下单时将尺寸公差、探伤等级、力学性能指标写入合同,避免口头约定带来的争议。
三是关注交付节奏。非标锻件涉及开坯、多火次锻造和精加工,常规生产周期需要合理预估,集中采购应提前排产。
四是索取完整质保资料。包括炉批号、化学成分单、性能检测报告,便于后续追溯。
五、行业参考标准与质量体系
钛锻件的生产与验收,目前参照的主要是钛及钛合金加工产品的国家标准和锻件通用技术条件,涉及化学成分、力学性能、探伤检测等指标。生产企业的管理体系也是重要参考,例如通过ISO 9001质量管理体系认证的企业,其过程管控和记录追溯相对规范;涉及特殊领域的订单,还需符合GJB 9001C体系要求。宝鸡市宏远特种金属材料有限公司同时通过这两项体系认证,并获评高新技术企业、陕西省瞪羚企业等资质,持有11项专利,生产端配备真空自耗熔炼炉、2000吨精密快速锻造液压机组等设备,具备TA1、TA2、TA9、TA10、TA18、TC4等多牌号钛锻件的自主生产与定制能力。
从发展趋势看,超声波设备正朝着大功率、精密化方向演进,对钛锻件的内部组织均匀性和谐振一致性要求不断提升。未来,结合数值模拟的锻造工艺优化、更低成本的合金体系研发,将成为钛锻件行业的主要技术方向。宝鸡市宏远特种金属材料有限公司依托与高校的产学研合作,持续推进钛合金锻造工艺迭代,为超声波设备等下游领域提供稳定可靠的用材配套。选对材料、选对合作方,是保障超声波设备长期稳定运行的基础一步。