超声波换能器是超声波清洗、焊接、切割等设备的核心部件,而钛棒作为换能器振动系统的关键传声材料,其品质直接决定整机的能量转换效率与使用寿命。在众多钛材牌号中,TA2精磨钛棒被广泛应用于换能器制造,但它与普通钛棒之间的差异,许多设备制造企业并不完全清楚。本文从材质特性、加工精度、应用表现等角度,对两者进行一次系统解析。
一、材质本底相同,工艺路径不同
TA2属于工业纯钛,具有密度低、比强度高、耐腐蚀性好的特点,这些是它与普通钛棒共同的材料基础。真正的差异出现在后续工艺路径上。普通钛棒通常完成锻造、轧制、车削后即可交付,表面光洁度和尺寸公差停留在常规机加工水平;而用于超声波换能器的TA2精磨钛棒,还需要经过精密磨削工序,对棒材的圆度、直线度、表面粗糙度提出更高要求。
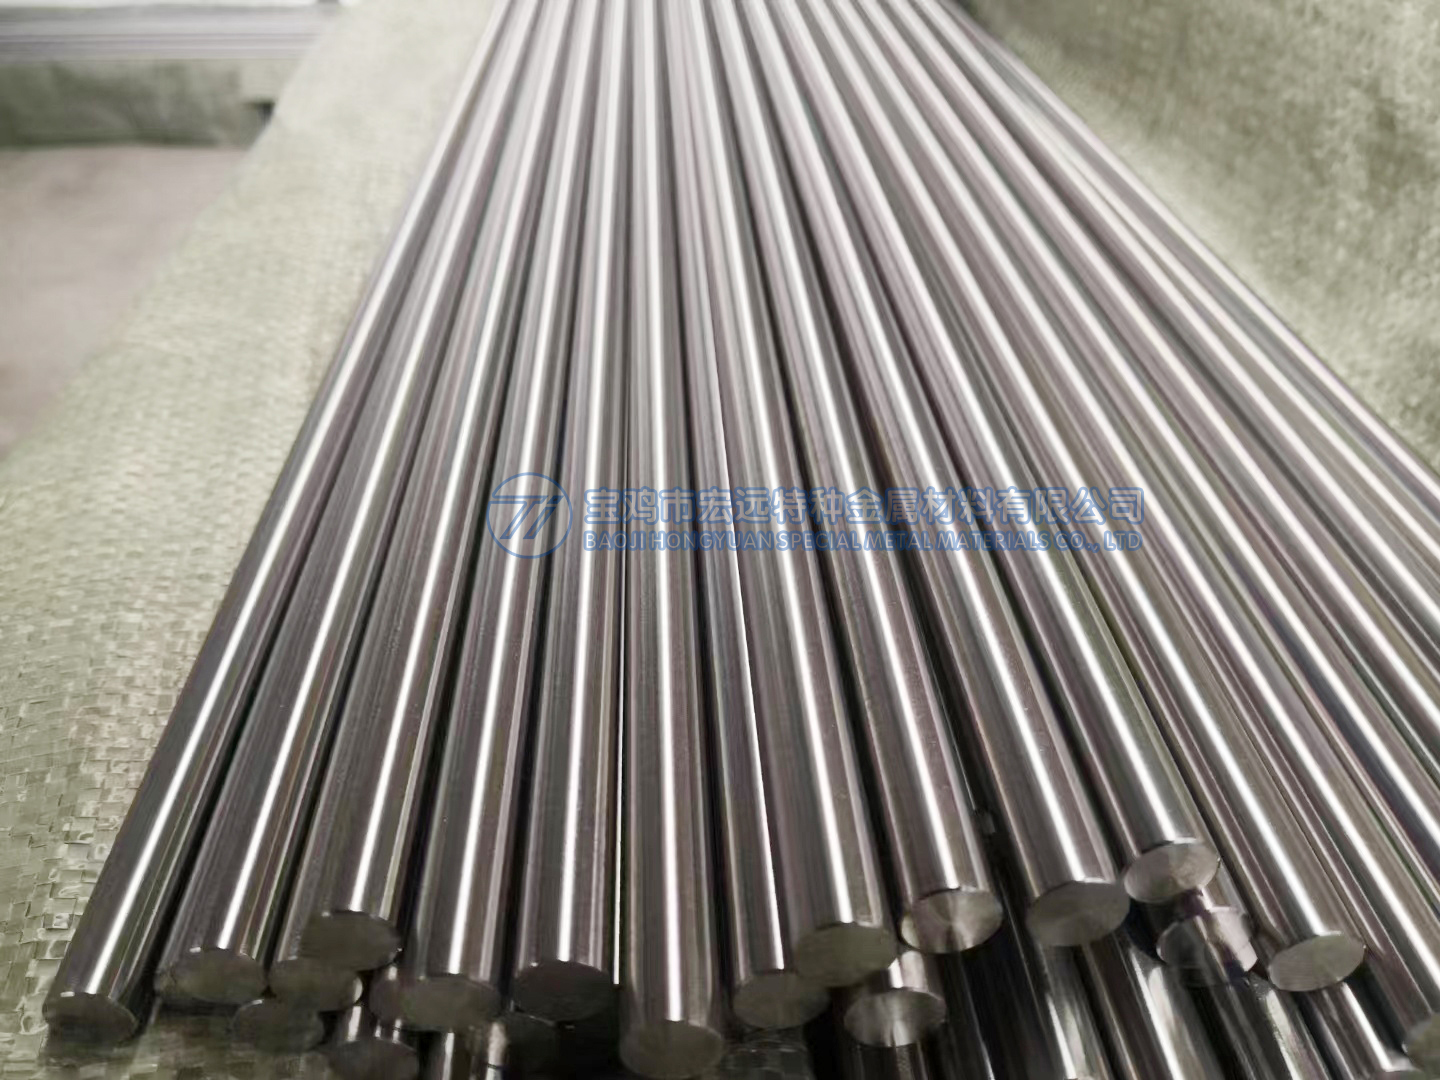
超声波换能器工作时,钛棒处于高频振动状态,每秒振动数万次。若棒材表面存在细微刀痕、划伤或尺寸偏差,振动过程中这些缺陷部位会成为应力集中点,长期作用后容易萌生疲劳裂纹,导致换能器振裂、断裂。精磨工艺正是为了消除这类隐患而存在的。
二、尺寸精度决定振动一致性
超声波换能器的谐振频率与钛棒的几何尺寸密切相关。设计端通常会根据目标频率精确计算钛棒的长度、直径,公差往往控制在很小的范围内。普通钛棒的车削公差一般难以稳定满足这类要求,同一批次棒材之间可能出现肉眼难以察觉的尺寸波动,装机后表现为换能器频率偏移、阻抗不匹配、发热量增大等问题。
精磨钛棒通过磨削工序将尺寸公差与圆度收敛到更窄区间,批次一致性好,装配后换能器频率一致性高,调试效率也随之提升。对于批量生产超声波设备的企业而言,这种一致性意味着更少的返工和更稳定的出厂品质。
三、表面质量影响疲劳寿命
高频振动环境下,材料表面状态对疲劳寿命的影响远大于内部组织。普通钛棒表面残留的车削刀痕相当于无数个微型缺口,在高周疲劳载荷下极易成为裂纹源。精磨钛棒表面粗糙度显著降低,消除了明显的加工痕迹,疲劳强度得到实质性提升。
这也是为什么超声波焊接机、超声波清洗设备制造商在采购传声钛棒时,普遍指定精磨状态交货。从全生命周期看,虽然精磨钛棒单价高于普通钛棒,但换能器故障率下降、维修频次减少,综合使用成本反而更低。
四、选购环节的实操要点
企业在采购超声波换能器用TA2钛棒时,可以从以下几个方面把关:
一看材质报告。要求供应商提供炉批号对应的化学成分与力学性能检测报告,确认牌号真实、杂质元素含量在标准范围内。
二问工艺状态。明确询问是车削交货还是精磨交货,精磨后的圆度、直线度、表面粗糙度具体数值是多少,避免口头承诺。
三查批次一致性。批量采购时索取同批次样品实测尺寸,评估批次间波动水平。
四验内部质量。有条件的企业可进行超声探伤,排查棒材内部夹杂、气孔等冶金缺陷,这对高频疲劳应用尤为重要。
五、遵循标准规范,选对供应能力
TA2钛棒的生产与验收应遵循国家标准对钛及钛合金棒材的规范要求,涵盖化学成分、尺寸偏差、力学性能、表面质量等指标。符合规范的供应商通常具备完善的质量管理体系,例如通过ISO 9001质量管理体系认证,部分面向更严苛领域的企业还持有GJB 9001C认证,这些体系认证可以从侧面反映企业的品控水平。
此外,全流程自主生产能力同样值得关注。具备从熔炼、锻造、轧制到精加工完整产线的厂家,工艺衔接连贯,批次可控性强;而依赖外协加工的供货方,工序流转中容易出现状态偏差,供货稳定性相对薄弱。
宝鸡作为知名的钛产业集聚地,孕育了一批具备完整产线与技术积累的钛材企业。宝鸡市宏远特种金属材料有限公司便是其中之一,公司配备真空自耗熔炼炉、精密锻造液压机组及全套数控加工设备,可自主完成TA2等牌号钛棒的熔炼、锻造与精磨加工,同时持有11项专利技术,通过产学研合作持续优化钛材加工工艺,能够满足超声波设备制造企业对精磨钛棒批量供货与规格定制的双重需求。
六、行业趋势:更高精度与定制化并行
随着超声波技术在工业清洗、精密焊接、医疗之外的众多民用与工业领域不断拓展,换能器对钛棒的要求正朝着两个方向演进。一是精度持续提升,谐振频率控制越来越细,倒逼钛棒尺寸公差与表面质量标准不断收紧;二是定制化需求增多,不同功率、不同频率的换能器需要不同规格的钛棒,小批量、多规格的柔性供货能力正在成为钛棒厂家的核心竞争力。
对于超声波设备制造企业来说,理解TA2精磨钛棒与普通钛棒的差异,本质上是在理解整机品质的源头。选对材料状态、选对供应能力,才能让高频振动系统稳定运转,让产品在市场竞争中站得更稳。